Türkçe
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Çelik Yapı Üretim Teknolojisinin Analizi
Ⅰ. Genel Bakış
Çelik yapı imalatıtasarım çizimlerinin fiziksel yapısal bileşenlere dönüştürülmesi işlemidir. Temeli, çeliğin kesit özelliklerini temelde değiştirmeden, çelik malzemeleri fabrika üretim prosedürleri aracılığıyla tasarım gerekliliklerine uygun olarak nitelikli çelik yapı elemanlarına dönüştürmektir.
Çelik yapıların üretim teknolojisi genel olarak mekanik imalata benzer. Ancak çelik yapı ürünlerinin nihai olarak şantiyelerde monte edildiği göz önüne alındığında, prosesleri hassas kontrol ve deformasyonun önlenmesine daha fazla önem vermektedir.
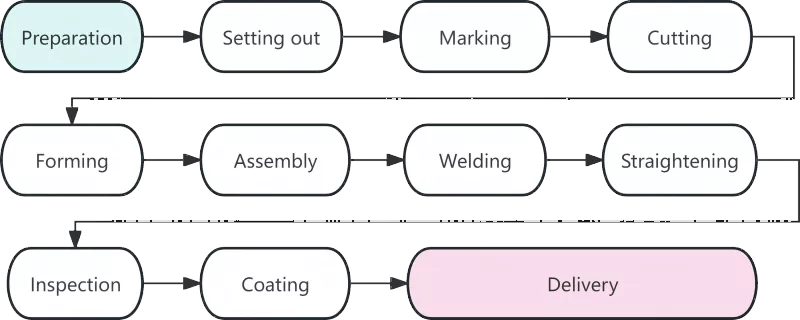
Ⅱ. Çelik Yapı Üretimi Proses Akış Şeması
Ⅲ. Her Çalışma Prosedürünün Detaylı Analizi
|
İşlem |
Tanım |
|
Malzeme Hazırlama |
Malzeme hazırlama, çelik yapı imalatının başlangıcını işaret eder ve kalitesi, sonraki tüm çalışma prosedürlerini doğrudan etkiler. Bu aşamadaki temel görevler arasında malzeme kabulü, düzeltme ve yüzey temizliği yer alır. Çelik malzemeler fabrikaya geldikten sonra malzeme sertifikaları gerçek ürünlerle karşılaştırılacaktır. Ana yapısal bileşenlerde kullanılan çelikler için kimyasal bileşim ve mekanik özellikler yeniden incelenecektir. Taşıma sırasında oluşan deformeler, silindirli doğrultucular veya hidrolik kriko makineleri kullanılarak düzeltilecektir. Deneyimler, kesmedeki boyutsal hataların yaklaşık %80'inin düzleştirilmemiş hammaddelerden kaynaklandığını göstermektedir. |
|
Lofting |
Lofting, çelik yapı imalatında hassas kontrol için ilk kritik adımdır. Teknisyenler, parçaların şekillerini tanımlamak için özel platformlarda veya yerleşim tablolarında tasarım çizimlerine uygun olarak 1:1 oranında tam ölçekli bileşen bağlantılarını ve ana hatlarını çizer. Çizim boyutlarının doğrulanmasının yanı sıra, ilgili proseslerin gerektirdiği kaynak büzülme payı da ayrılacaktır. Genellikle her alın kaynağı için 1 ila 1,5 milimetrelik bir pay ayrılacaktır. |
|
İşaretleme |
Çizme olarak da bilinen işaretleme, çelik plakalar ve kesitler üzerindeki bileşen ana hatları için delik konumlarını ve işleme hatlarını işaretlemek üzere şablonların kullanılması prosedürünü ifade eder. Malzeme kullanım oranını en üst düzeye çıkarmak için "önce büyük parçalar, sonra küçük parçalar" ilkesi izlenir. Optimize edilmiş düzen sayesinde genel malzeme kullanım oranı %85'in üzerine çıkabilir ve hatta yerleştirme optimizasyonundan sonra %92'yi bile aşabilir. |
|
Kesme |
Kesim, ham maddelerin işaretli çizgiler boyunca tek tek parçalara ayrılması işlemidir. Ana kesme yöntemleri arasında gaz kesme, plazma kesme ve lazer kesme bulunur. Sayısal kontrollü kesme teknolojisinin yaygın olarak uygulanması, çelik yapı imalatının hassasiyetini ve verimliliğini artırmıştır. Bazı kesilmiş yüzeyler, ikincil kenar işlemine gerek kalmadan doğrudan kaynak yapmaya uygundur. |
|
Şekillendirme |
Kavisli kirişler ve bükülmüş borular gibi doğrusal olmayan bileşenler, soğuk bükme veya sıcak bükme yoluyla şekillendirilecektir. Soğuk bükme oda sıcaklığında gerçekleştirilir ve yaygın kavisli bileşenlere uygulanabilir. Sıcak bükme için, çelikler bükmeden önce 900-1100°C'ye ısıtılır; bu, kalın plakalar veya küçük bükme yarıçapına sahip bileşenler için benimsenmiştir. |
|
Toplantı |
Montaj, işlenmiş parçaların çizimlerin gerektirdiği şekilde birleştirilmesi ve punta kaynağı ile geçici olarak sabitlenmesi anlamına gelir. Standart montaj prosedürü aşağıdaki gibidir: Flanş plakalarının ek yerlerini taşlayın → Ağ plakalarındaki çapakları temizleyin → Bir montaj makinesiyle hassas konumlandırma elde edin → Tek taraflı T kesitli çeliğin komple montajı → Montajı çevirin ve genel şekillendirmeyi tamamlayın. |
|
Kaynak |
Kaynak, çelik yapı imalatında yüksek teknik gereksinimlere ve sıkı kalite kontrolüne sahip temel prosedürdür. Yaygın olarak kullanılan kaynak yöntemleri arasında otomatik tozaltı ark kaynağı, CO₂ gazı korumalı kaynak ve korumalı metal ark kaynağı bulunur. |
|
Doğrultma |
Kaynak sırasında oluşan termal gerilim, orijinal geometrik şekli yeniden sağlamak için düzleştirmeyle ortadan kaldırılacak olan bileşen deformasyonuna neden olacaktır. Yaygın düzleştirme yöntemleri arasında mekanik düzleştirme, alevle düzleştirme ve kombine düzleştirme yer alır. Aynı konumda ısıtma üç defadan fazla yapılmamalıdır ve aşırı ısıtma kesinlikle yasaktır. |
|
Denetleme |
Tüm üretim süreci boyunca devam eden denetim, ürün kalitesi için temel bir garanti görevi görür. Aşamalı muayene esas olarak hammadde muayenesini, proses içi muayeneyi ve kaynak sonrası muayeneyi kapsar. Kaynakların içinde çatlaklar ve eksik erime gibi ölümcül kusurlara izin verilmez. |
|
Kaplama |
Kaplama, çelik yapılar için korozyon önleyici ve yangına karşı koruma sağlar. Standart kaplama sistemi üç katmandan oluşur: çinko açısından zengin epoksi astar, epoksi mikalı demir ara kat ve poliüretan veya florokarbon son kat. Yangına dayanıklı kaplama birden fazla ince kat halinde uygulanacaktır. Kaplama işlemi için ortam sıcaklığı 5°C'den düşük olmayacak, bağıl nem %85'i aşmamalı ve çeliğin yüzey sıcaklığı çiğ noktasından en az 3°C yüksek olacaktır. |
|
Fabrikadan Teslimat |
Teslimat, çelik yapı imalatının son adımıdır. Son denetimi geçen bileşenlere benzersiz seri numaraları ve işaretler verilecektir. Bileşenler kurulum sırasına göre gruplar halinde paketlenecektir. Kaplamanın çizilmesini önlemek için bileşenlerin arasına ahşap bloklar veya kauçuk contalar yerleştirilecektir. |
IV. Modern Çelik Yapı İmalat Teknolojisinin Gelişim Eğilimleri
Modern çelik yapıÜretim, üretim hassasiyetini ve verimliliğini artırmak için giderek daha akıllı ve mekanize hale geliyor. Sayısal kontrol teknolojisi, otomatik kaynak, BIM uygulaması ve ön montaj için sanal simülasyon, sektörün gelecekteki gelişim eğilimlerini temsil etmektedir.
Çelik yapı üretimi, yakından bağlantılı süreçlere, yüksek hassasiyet gereksinimlerine ve sıkı kalite kontrolüne sahip eksiksiz bir sistemdir. Tasarımdan kaplamaya kadar her prosedür, bitmiş ürünün kalitesini doğrudan etkiler. Akıllı teknolojilerin yaygın olarak uygulanmasıyla çelik yapılara yönelik daha katı standartlar benimsenecek ve bu da ürün kalitesinin daha da iyileştirilmesine yol açacak.
Alakalı haberler
- Çelik Çerçeveli At Ahırı İnşaatı İçin Uygun Boyut Nasıl Seçilir?
- Sahada Çelik Yapı Montajı + Entegre Kaldırma İnşaatı İş Akışı + Önemli Hususlar
- Modern Yaşam için Neden Çift Katmanlı Prefabrik Çelik Çerçeve Ev İnşaatını Seçmelisiniz?
- Çelik Yapı Fabrika Binalarının Tasarım ve İnşaatında Dokuz Kilit Nokta
- Çelik Yapı Tavuk Kulübesi İnşaatı Kümes Hayvanları Çiftliklerinin Yönetimini Nasıl Geliştirebilir?
- "Lokomotif Tarzı" Endüstriyel Yapılar: 3 Katlı Ofis Çelik mi, Beton mu Olmalı?
bana mesaj bırak