Türkçe
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Çelik Yapı Fabrika Binalarının Tasarım ve İnşaatında Dokuz Kilit Nokta
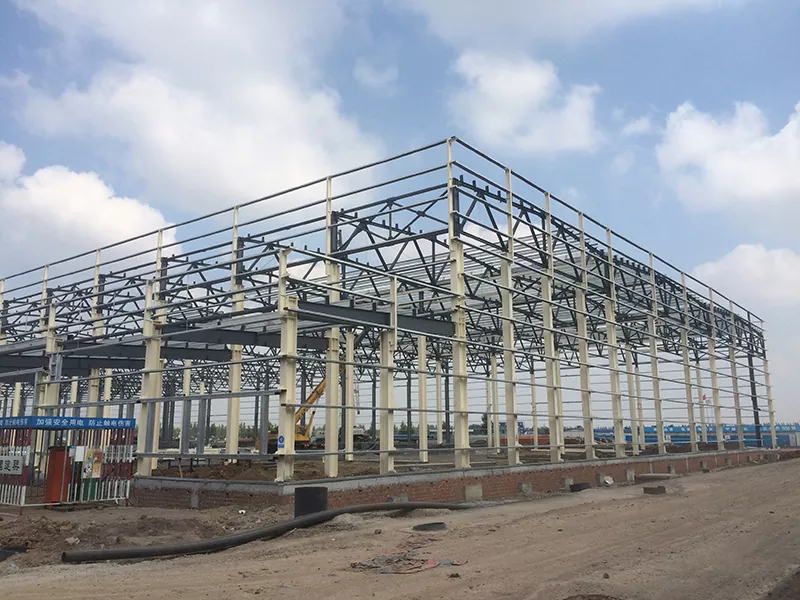
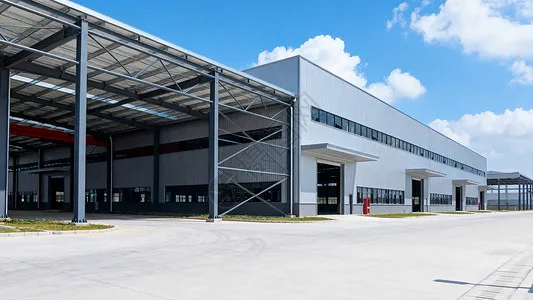
Çelik yapı fabrika binalarıHızlı inşa edilmeleri, kendi ağırlıklarının hafif olması, iyi sismik performansa sahip olmaları ve çevre dostu olmaları nedeniyle inşaat mühendisliğinde yaygın olarak tanınmaktadırlar. Endüstriyel binaların tasarımında yavaş yavaş daha ağır betonarme yapıların yerini aldılar.
Çin'de çelik yapılar uzun süredir kullanılmamakta olup, detaylı tasarım ve yapım teknikleri halen geliştirilmektedir. Çelik yapılı endüstriyel binalar pek çok avantaj sunsa da, malzeme olarak çeliğin dezavantajları da vardır; örneğin zayıf yangın direnci ve paslanma eğilimi. Bu faktörlerin hem tasarım hem de inşaat aşamalarında dikkate alınması gerekir.
I. Çelik Yapı Fabrika Binalarının Başlıca Avantajları
Özette de belirtildiği gibi, başlıca avantajlarıçelik yapı endüstriyel binalaraşağıdaki gibidir. Birincisi, inşaat hızı açısından: çelik bileşenler bir fabrikada seri üretilebilir; inşaat basit ve montajı hızlıdır, bu da inşaat süresini büyük ölçüde kısaltır. İkincisi, kendi ağırlığı açısından: binanın yapısal ağırlığı yaklaşık %30 oranında azaltılabilir; bu özellikle genel ekonominin betonarme yapı sistemlerine göre daha iyi olduğu temel taşıma kapasitesinin düşük olduğu veya sismik tahkimat yoğunluğunun yüksek olduğu sahalarda ekonomiktir. Son olarak çevre koruma açısından: çelik yapılar çevre dostu yeşil bina sistemleri ailesine aittir; çeliğin kendisi yüksek mukavemetli, yüksek verimli, geri dönüşüm değeri yüksek bir malzemedir ve inşaat sırasında kalıp gerektirmez.
II. Çizim Tasarımının Önemi
Çizimler herhangi bir projede inşaatın temelidir. Çelik yapılı bir endüstriyel binanın tasarım aşamasında, inşaat biriminin profesyonel teknisyenleri, ortak bir çizim incelemesi yapmak, çizimleri "hatalar, eksiklikler, çarpışmalar ve eksiklikler" açısından kontrol etmek üzere organize edilmelidir, böylece inşaat başlamadan önce sorunlar çözülür ve çizim sorunlarının kalite ve program üzerindeki etkisi minimumda tutulur. Çelik yapı projesi için imalat aşaması ve montaj aşaması için ayrı inşaat organizasyon tasarımları hazırlanmalı; Üretim süreci belgesi, üretim aşamasındaki her bir süreç ve alt kalemin kalite standartlarını ve teknik gerekliliklerinin yanı sıra ürün kalitesini sağlamak için benimsenen özel önlemleri de kapsamalıdır.
III. Destek Sisteminin Tasarım İlkeleri
Binanın mekansal davranışını sağlamak, genel sertliğini arttırmak, uzunlamasına yatay kuvvetlere direnmek ve iletmek, elemanların aşırı deformasyonunu önlemek, basınç elemanlarının burkulmasını önlemek ve yapının genel stabilitesini garanti etmek için, binanın yapısal formuna, vinç düzenine, titreşim ekipmanına, atölyenin açıklığına ve yüksekliğine ve her sıcaklık bölgesinin uzunluğuna göre güvenilir bir destek sistemi düzenlenmelidir. Her bir sıcaklık bölgesi, çatı yanal yatay desteği ile koordineli olarak düzenlenmiş, stabil bir sütunlar arası destek sistemi ile sağlanmalıdır. Alt kolon desteğinin konumu, uzunlamasına deformasyonun yönünü belirleyen ve termal gerilim miktarını etkileyen önemli bir faktördür; alt kolon desteği sıcaklık bölgesinin ortasına mümkün olduğu kadar yakın yerleştirilmelidir, böylece vinç kirişleri gibi uzunlamasına elemanlar sıcaklık değiştikçe her iki uca doğru serbestçe genişleyebilir ve daralabilir. Sıcaklık bölgesi kısa olduğunda, genellikle ortaya tek bir alt sütun desteği seti yerleştirilir. Bununla birlikte, sıcaklık bölgesi 150 m'den uzun olduğunda, uzunlamasına sağlamlığı sağlamak için bölge içine iki takım alt kolon desteği kurulmalıdır; aşırı termal stresi önlemek için mümkün olduğunca sıcaklık bölgesinin ortadaki üçte birlik kısmına yerleştirilmeli ve iki set arasındaki merkezden merkeze mesafe 72 m'yi geçmemelidir.
IV. Sismik Tasarımın Önemli Noktaları
Çelik yapılı bir sanayi binasının sismik tasarımı yapılırken aşağıdaki hususlara dikkat edilmelidir. Birincisi, genel yerleşim planı açısından, yapının kütlesi ve sertliği eşit şekilde dağıtılmalı, böylece binanın eşit şekilde yüklenmesi ve koordineli bir şekilde deformasyona uğraması sağlanmalıdır; Sismik performans üzerinde olumsuz bir etkiye sahip olduğundan eşit olmayan sertlikten kaçınılmalıdır. Enine yapı için, çeliğin yük taşıma performansından tam olarak yararlanmak ve enine deformasyonu azaltmak amacıyla, sert bir çerçeve veya çatı makasının kolonlara sıkı bir şekilde bağlandığı bir çerçeve benimsenmelidir. İkincisi, çelik yapı binaları genellikle elemanların mukavemetinin yetersiz olması nedeniyle değil, elemanların bükülmesi nedeniyle başarısız olur; bu nedenle binanın genel stabilitesini garanti eden iyi düzenlenmiş bir destek sistemi özellikle önemlidir. Son olarak, deprem etkisi altında düşük çevrimli yorulma meydana gelir ve bunun bina üzerindeki etkisi tasarımda dikkate alınmalıdır. Yapısal bağlantıların tasarımı, yapısal elemanların tam kesit akmasından önce bağlantı kopmasının meydana gelmemesini sağlamalıdır; Sismik enerjiyi tamamen absorbe edebilmeleri ve sismik kapasitelerini geliştirebilmeleri için elemanların plastik aşamaya girmesine izin verilmelidir.
V. Isı ve Yangına Dayanıklı Tasarımın Önemi
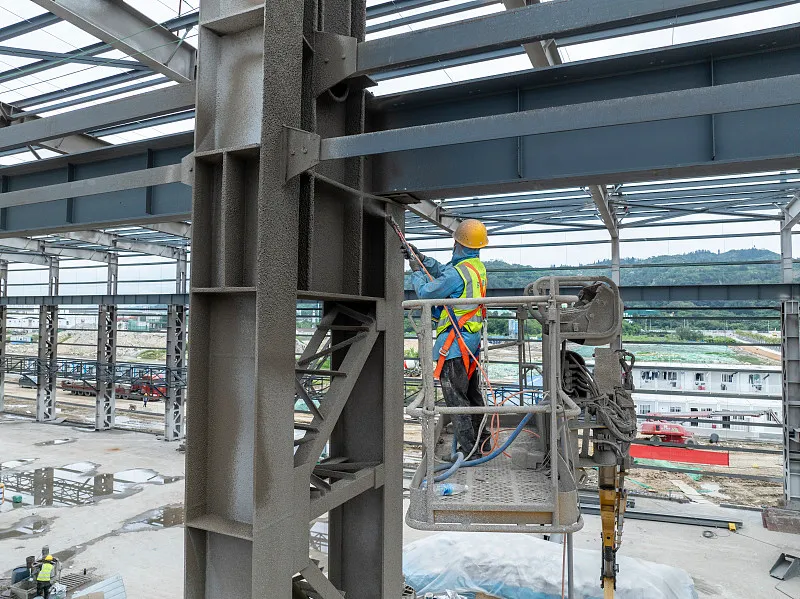
Çelik yapı endüstriyel binalarzayıf yangın direncine sahiptir. Çelik 100°C'nin üzerine ısıtıldığında çekme mukavemeti azalır ve sıcaklık arttıkça plastisite artar. 250 °C civarında çeliğin çekme mukavemeti hafifçe artarken plastisite azalır; bu durum mavi kırılganlık olarak bilinir. 250 °C'nin üzerinde çelik akmaya başlar. Yaklaşık 500 °C'de çeliğin mukavemeti o kadar düşer ki çelik yapı çökebilir. Bu nedenle çelik bir yapının yüzey sıcaklığı 150 °C'yi aştığında ısı yalıtımı ve yangından korunma tasarımı sağlanmalıdır (genellikle ısıya dayanıklı, yangına dayanıklı kaplamalar uygulanarak elde edilir).
İnşaatındaçelik yapı endüstriyel binalarbirçok pratik sorun ortaya çıkıyor; burada sadece en öne çıkanları analiz ediyoruz.
VI. İnşaat Sırasında Ankraj Cıvatalarının Gömülmesi
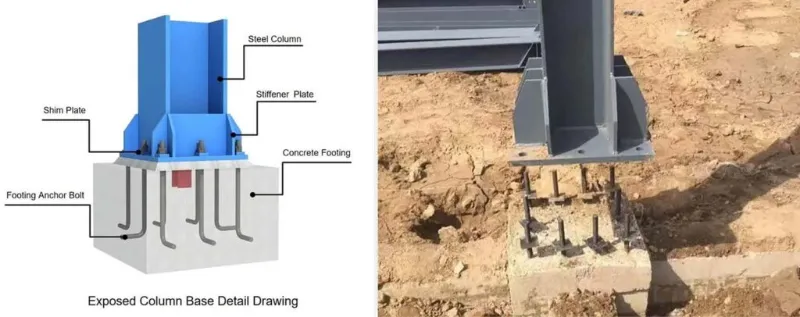
Ankraj cıvatalarının sıkı bir şekilde monte edilip edilmediğinin çelik yapılı bir endüstriyel binanın stabilitesi için temel olduğu söylenebilir. Ankraj cıvatalarının doğruluğu çelik yapının konumlandırılmasını doğrudan etkiler. Ankraj cıvataları tam bir hassasiyetle gömülmelidir: eksen sapması ±2,0 mm ve yükseklik ±5,0 mm. Kolon ankraj cıvatalarını takmadan önce, yatay kontrol ağının her eksenini sütun temelinin üst yüzeyine yansıtın ve cıvataların montaj doğruluğunu garanti edecek şekilde halkayı kapatın; daha sonra sütunların dış kenarlarını eksenlere göre işaretleyin. Kolon ankraj cıvataları için destek çerçevesi (destek) dikildikten sonra gerekli yüksekliği çelik boru çerçeveye aktarın.
VII. Kaldırma Sırasında Alınacak Önlemler
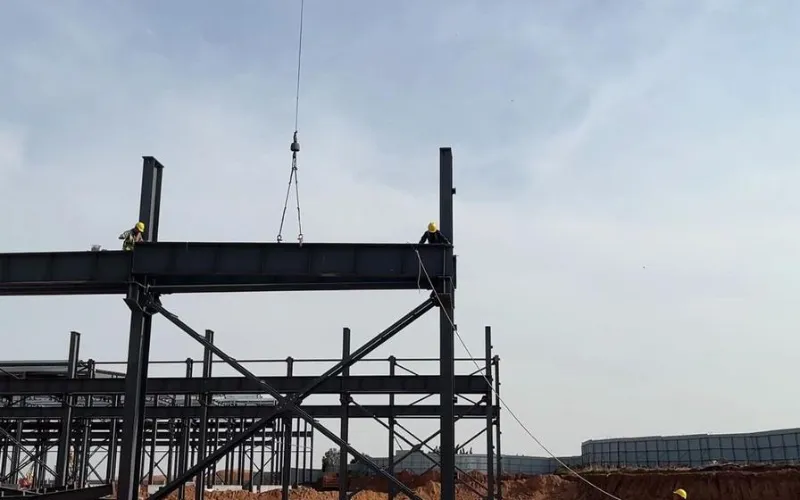
Başlıca önlemler aşağıdaki gibidir. Öncelikle kolon ayağının taban plakası üzerindeki çapraz merkez çizgilerini ve ankraj cıvatalarının merkez çizgilerini işaretleyin ve kolon tabanındaki kesme deliklerini temizleyin; çelik kolon yerine oturduktan sonra yüksekliğini ayarlayın ve somunları sıkın. İkinci olarak, bir alandaki çelik kolonlar dikildikten sonra, kolonların genel stabilitesini sağlayacak ve çelik kirişler kaldırıldığında deforme olmalarını önleyecek şekilde bağlantı çubuklarını (bağlantı elemanları) takın. Son olarak çelik kirişleri kaldırın: kiriş çiftlerini havada bağlayın ve yüksek mukavemetli cıvataların ilk sıkma işlemini gerçekleştirin; ilk kirişin bir tarafa eğilmesini önlemek için dört adet gergi teli ile sabitlenmesi gerekir.
VIII. Vinç Kiriş Sisteminin Kurulumunda Zorluklar
İnşaat sırasında vinç kirişleri, spesifikasyonlara uygun olarak kolon destekli bölmeden kesinlikle monte edilmelidir. Sütunlar arası destek kurulup bağlandığında nispeten stabil bir mekansal sertlik birimi oluşturur; bu bölümden kurulum daha güvenlidir ve ayrıca vinç kirişlerinin montajının kolonların dikeyliğini etkilememesini sağlar. Kurulum sırasında, büyük uç kesit sapmalarına sahip vinç kirişlerinin altına ayar plakaları yerleştirilmelidir; bu şimler, vinç kiriş sistemi ayarlandıktan sonra yerine kaynak yapılmalı ve kirişler, önceden ayarlanmış konumlandırma çizgilerine göre hassas bir şekilde hizalanmalıdır. Fren sistemi yalnızca vinç kirişleri ayarlanıp sabitlendikten sonra resmi olarak bağlanmalıdır. Fren plakası vinç kirişine yüksek mukavemetli cıvatalarla ve yardımcı kirişe kaynakla bağlandığında, sıra önemlidir: önce fren plakasını yüksek mukavemetli cıvatalarla vinç kirişine bağlayın ve ilk sıkıştırmayı yapın; daha sonra yardımcı kirişi ayarlayın, fren plakasına punto kaynağı yapın ve yüksek mukavemetli cıvataların son sıkma işlemini gerçekleştirin; son olarak fren plakasını yardımcı kirişe kaynaklayın. Hem yüksek mukavemetli cıvataların sıkılması hem de fren plakasının kaynaklanması, plakadaki iç gerilimi azaltmak için her plakanın ortasından her iki kenara doğru ilerlemelidir.
IX. Çelik Bileşenlerin İstiflenmesi
Montajı kolaylaştırmak için çelik bileşenler sahaya ulaştıktan sonra makul bir şekilde istiflenmelidir. Prensipler şunlardır: Montaj için acil olarak ihtiyaç duyulan bileşenler, kaldırma sırasını takip ederek doğrudan sahada istiflenmelidir; kaldırılacak olanlar önce yukarıya, daha sonra kaldırılacak olanlar aşağıya inmelidir; Acilen ihtiyaç duyulmayan bileşenler geçici olarak tesis dışında depolanmalıdır. İstiflerken kolonları ve kirişleri ayrı tutun ve bunları eksenlere göre istifleyin. Depolama alanı belirlenen personel tarafından yönetilmelidir; bileşenler tedarik gereksinimlerine ve teslimat listesine göre sayılmalı ve kayıtlar dosyalanmalıdır. H-kesitli elemanlar dik olarak saklanmalı, asla düz olarak saklanmamalıdır. Her bileşen en az iki noktada desteklenmelidir; Destek noktaları, elemanın uçlarından itibaren açıklığın yaklaşık yedide biri kadar bir mesafede bulunmalıdır. Katmanlar halinde istiflenirken üçten fazla katmana izin verilmez; Ahşap blokların seviyeyi korumak için katmanlar arasına doğru şekilde yerleştirilmesi ve destek noktalarının dikey olarak hizalanması gerekir.
Alakalı haberler
- Çelik Çerçeveli At Ahırı İnşaatı İçin Uygun Boyut Nasıl Seçilir?
- Sahada Çelik Yapı Montajı + Entegre Kaldırma İnşaatı İş Akışı + Önemli Hususlar
- Modern Yaşam için Neden Çift Katmanlı Prefabrik Çelik Çerçeve Ev İnşaatını Seçmelisiniz?
- Çelik Yapı Tavuk Kulübesi İnşaatı Kümes Hayvanları Çiftliklerinin Yönetimini Nasıl Geliştirebilir?
- "Lokomotif Tarzı" Endüstriyel Yapılar: 3 Katlı Ofis Çelik mi, Beton mu Olmalı?
- Konteyner Evler Nasıl İnşa Edilir? Kabininizin Montajı Nasıl Yapılır?
bana mesaj bırak