Türkçe
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Çelik Yapının Kutu Kolon İşleme Akışı ve Mühendislik Uygulama Başarıları
I. Genel yerleşim çizimi
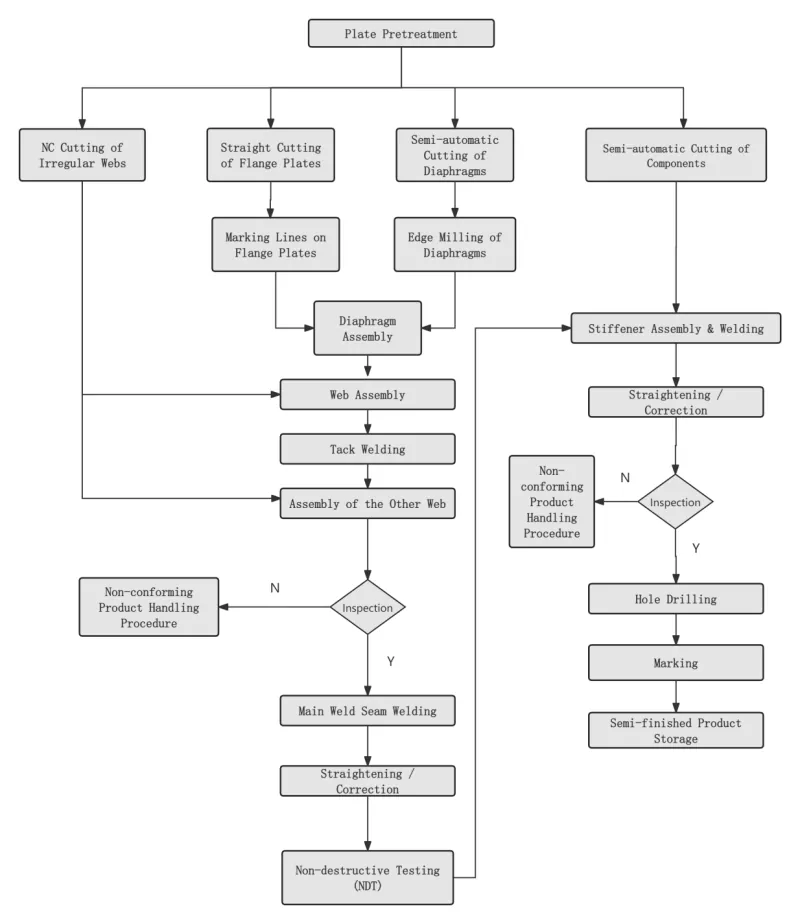
Ⅱ. Anahtar Süreç
|
Adım 1 Çelik Plaka Yüzey Ön İşlemi |
Çelik levha kesmeden önce tasarım veya proses gereksinimlerine uygun olarak gerçekleştirilir. |
|
|
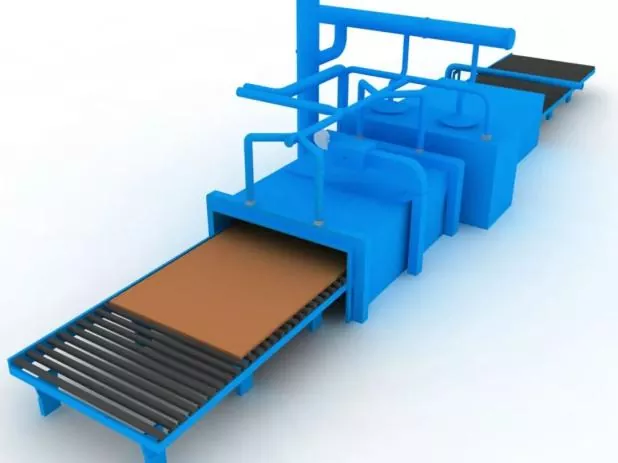
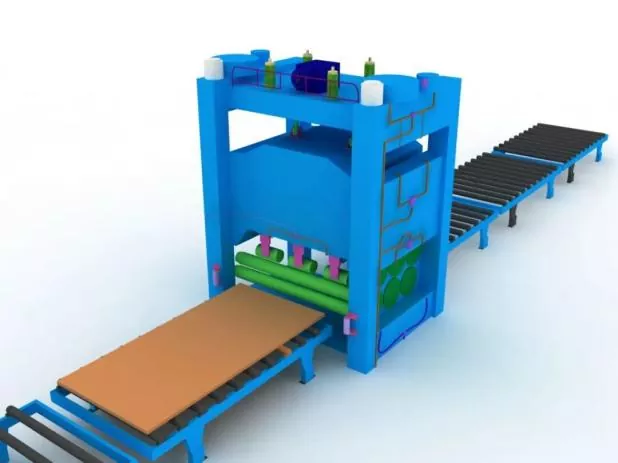
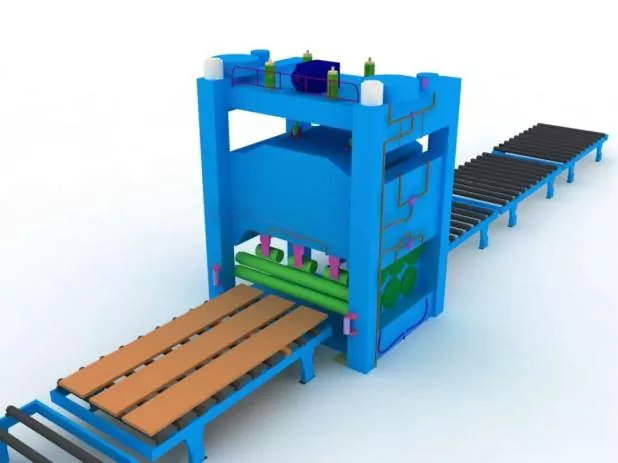
2. Adım Çelik Plaka Doğrultma |
Genel düzeltme, kesme doğruluğunu sağlamak ve çelik levhanın iç artık gerilimini azaltmak için çelik levha ön işleminden sonra yapılacaktır. |
|
|
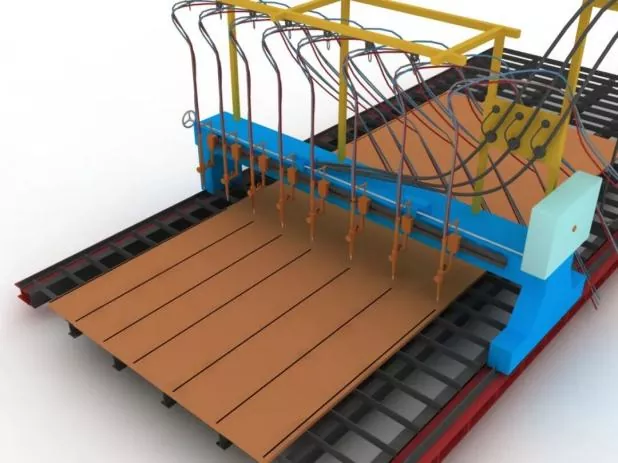
3. Adım Parçaların Kesilmesi ve Boşaltılması |
Kesmeden önce kesme makinesini ayarlayın, meme modelini onaylayın ve hava basıncının stabilitesini kontrol edin. |
|
|
Kesim sırasında önce çelik levhanın kesme dikişini önceden ısıtın ve kesme hızını sıkı bir şekilde kontrol edin. |
||
|
4. Adım Parçaların İkincil Düzleştirilmesi |
Montaj doğruluğunu sağlamak ve çelik plakaların iç artık gerilimini azaltmak için çelik plaka kesme işleminden sonra gerçekleştirilir. |
|
|
Adım 5 Aparatların ve Yerleşim Çizgilerinin Ayarlanması |
Montajdan önce öncelikle yerleşim çizgileri ve mastarlar ayarlanmalıdır. |
|
|
Jig kurulumu sırasında üst açıklığın yatay seviyesi sağlanmalı ve yeterli sağlamlık ve dayanıklılık garanti edilmelidir. |
||
|
Tüm mastarlar ve yerleşim hatları ancak görevlendirilen personel tarafından incelenip onaylandıktan sonra kullanıma açılabilir. |
||
|
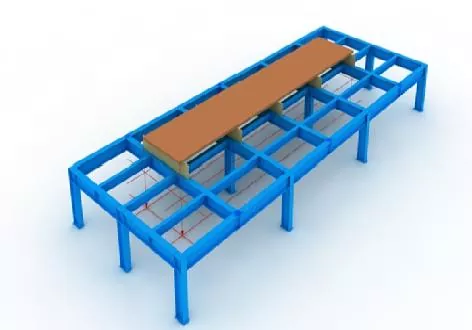
Adım 6 Alt Panel Konumlandırması |
Çekül ve yerleşim çizgileri ile tam olarak konumlandırılmıştır. |
|
|
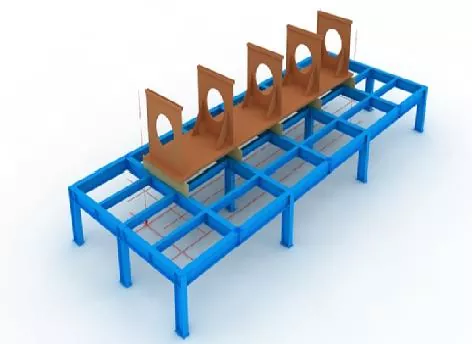
Adım 7 Diyafram Montajı |
Diyaframların montajından önce, alt panelde konumlandırma çizgilerini işaretleyin ve çizgilerin her iki tarafındaki yüzen pası bir taşlama çarkı ile temizleyin. |
|
|
Diyaframlar dikildikten sonra punto kaynağı ile sabitlenir. |
||
|
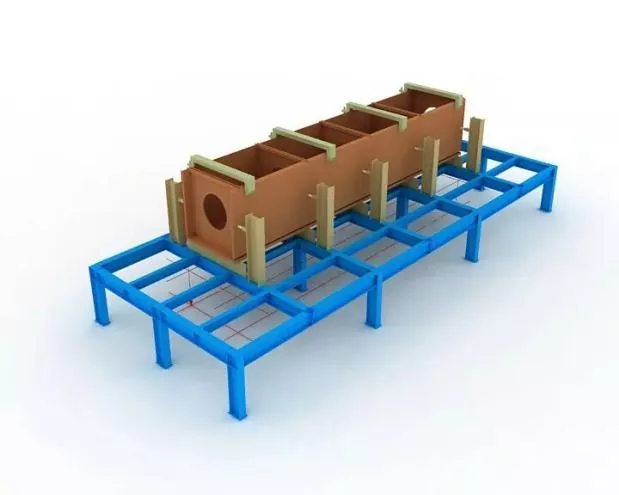
8. Adım Web Montajı |
Ağ monte edilip kalifiye edildikten sonra, bir kriko ile diyaframa doğru sıkıca bastırın, ardından punto kaynağıyla sabitleyin.
|
|
|
Adım 9 Üst Panel Montajı |
Üst panelin hassas konumlandırmasını çekül ile tamamlayın, ardından punto kaynağıyla sabitleyin. |
|
|
Adım 10 Diyafram Elektroslag Kaynağı |
Diyaframlar için tek taraflı elektroslag kaynağı benimsenmiştir. |
|
|
Kaynak sırasında elektroslag kaynak deliklerinin üst ve alt açıklıklarına ark başlatma ve söndürme için bakır manşonlar takılacaktır. |
||
|
Kaynak akımı ve voltajı kaynak işlemi boyunca sıkı bir şekilde kontrol edilecek ve elektroslag kaynak bölgesinin gövde üzerinde renk değişiminin gözlemlenmesine dikkat edilecektir. |
||
|
11. Adım Genel Denetim |
Denetim sırasında bileşen uzunluğunun, çapraz boyutların ve uç bölüm boyutlarının tasarım ve spesifikasyon gereksinimlerini karşılayıp karşılamadığını kontrol etmeye ve tolerans dışı tüm parçaları düzeltmeye odaklanın. |
|
|
Adım 12 Kanal Frezeleme |
Montaj ve kaynak işleminden sonra uç yüzü frezeleyin. |
|
|
Elemanların düzlüğünü ve uç yüz ile freze takımı arasındaki paralelliği garanti edin. |
||
|
Adım 13 Kumlama ve Pas Temizleme |
Kaynaktan sonra gerektiği gibi kumlama ile pas giderme işlemini tamamlayın, ardından kaplama konstrüksiyonuna aktarın. |
|

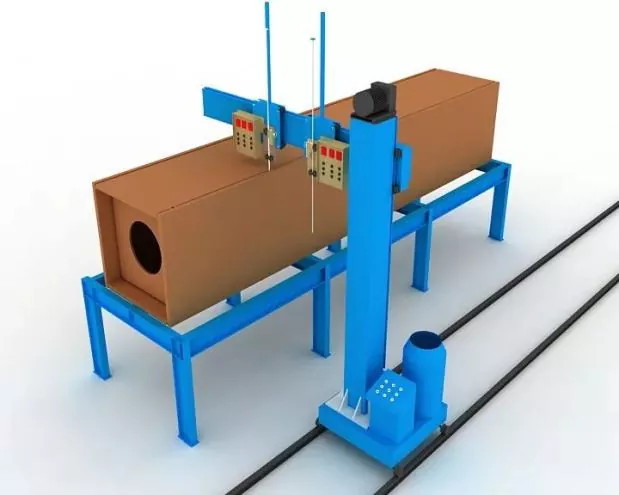

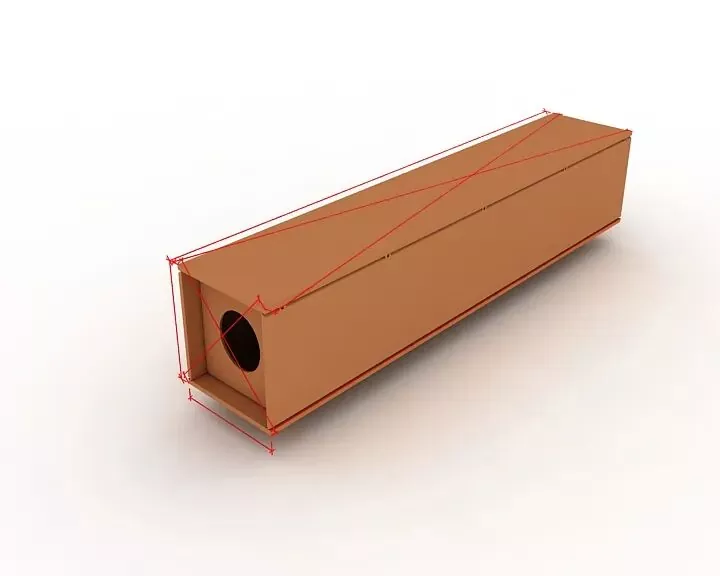
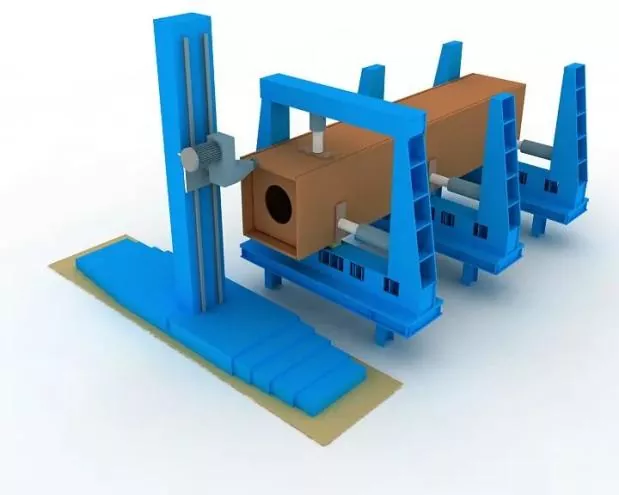
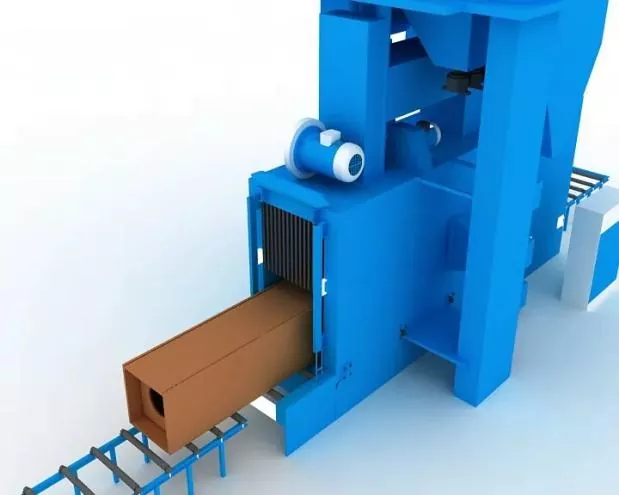
Ⅲ. Montaj, Konumlandırma ve Kaynaklama Teknik Özellikleri
|
Montaj doğruluğu |
Montaj sırasında: ● Kaynak deformasyonunu kontrol etmek için uygun kısıtlamalar benimsenecektir. ● Bileşen boyutlarını kontrol etmek ve doğru şekli sağlamak için kaynak büzülme toleransları ve makul ters deformasyon saklı tutulmalıdır. |
|
Kaynaklı bağlantıların imalatı ve montajına ilişkin izin verilen sapmaların yanı sıra yapısal bileşenlerin boyut toleransları, Çelik Yapıların İnşaat Kalitesinin Kabulüne ilişkin Kuralların (GB 50205) gerekliliklerine uygun olacaktır. |
|
|
Montaj konumlandırma kaynağı |
Yarı otomatik katı tel gazaltı kaynağı (GMAW) ile uygulanacaktır. |
|
Kaynakçı |
Montaj punta kaynağı yapan kaynakçılar, Bina Çelik Yapılarının Kaynağına İlişkin Teknik Şartnamede (JGJ81) belirtilen ilgili yeterlilik sertifikalarına sahip olacaktır. |
|
Punta kaynaklarının konumu |
Punta kaynaklarının konumu: Punta kaynakları, resmi kaynakların başlangıç ve bitişinden kaçınacak ve köşelere, kenarlara, uçlara ve yapısal dayanıklılık ve işçilik kusurlarına eğilimli diğer kritik alanlara yerleştirilmeyecektir. |
|
T-bağlantıları için punto kaynağı: Her iki tarafta simetrik olarak yapılacaktır; Bu arada, oluk içinde punto kaynağından mümkün olduğunca kaçınılmalıdır. Tam nüfuziyetli oluk kaynağı için: Arka oluk açma için oluk üzerinde punto kaynağı yapılacaktır, örneğin Arka oluk açma. |
|
|
Kaynak destek plakalarının yanı sıra giriş ve çıkış plakalarının montaj ve kaynak konumları ilgili standartlara uygun olacaktır. |
|
|
Kaynak malzemeleri |
Montaj ve punto kaynağı için kullanılan kaynak malzemeleri, resmi kaynak için kullanılanlarla tutarlı olacak, yani resmi kaynaklarda kullanılan kaynak malzemelerinin aynısı kullanılacaktır. |
|
Yüksek dayanımlı çelik ile düşük dayanımlı çelik arasındaki montaj kaynağında kaynak malzemeleri düşük dayanımlı çelik kalitesine uygun olarak seçilecektir. |
Alakalı haberler
- Eihe Çelik Yapı'dan Ulusal Gün Selamları
- Başarılı İlk Kaldırma! Asya Pasifik Fas Projesi Eihe Steel Tarafından Üstlenildi
- Yeterlilik Yenileme Onaylandı! Eihe Küresel Pazar Ayak İzini İstikrarlı Bir Şekilde Genişletiyor
- Havalimanları ve İstasyonlar için EHSS Çelik Yapı Teslimatı
- Küresel Kalkınmaya Odaklanma: Shandong Çelik Yapı Endüstrisi Birliği, Endüstriyel Uluslararasılaşma Konusunda Deneyim Alışverişi Konferansını Başarıyla Düzenledi
- EHSS, Qingdao'da Yalnızca 8. Shandong Çelik Yapı Yüksek Kaliteli Geliştirme Forumu ve 2026 SSSIA Yıllık Konferansına Tam Başarıyla Ev Sahipliği Yaptı
bana mesaj bırak